- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Γραμμή εξώθησης φύλλων PS: Κοινά προβλήματα παραγωγής και πρακτικές λύσεις για σταθερή ποιότητα φύλλου
Γραμμές εξώθησης φύλλων πολυστυρενίου (PS).χρησιμοποιούνται ευρέως στη βιομηχανία επεξεργασίας πλαστικών, αλλά στην πραγματική παραγωγή, κάθε στάδιο —από την προετοιμασία της πρώτης ύλης έως την περιέλιξη— μπορεί να παρουσιάσει ζητήματα που επηρεάζουν την ποιότητα και την απόδοση. Αυτό το άρθρο εξετάζει κοινά σφάλματα, τις βαθύτερες αιτίες τους και πρακτικά αντίμετρα με βάση την εμπειρία λειτουργίας πρώτης γραμμής, βοηθώντας τις ομάδες παραγωγής να διαγνώσουν γρήγορα προβλήματα και να βελτιστοποιήσουν αποτελεσματικά τις διαδικασίες.
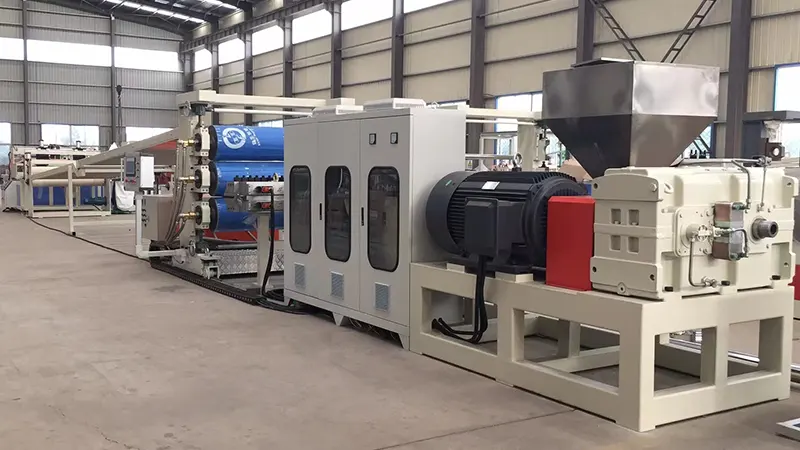
1. Προετοιμασία πρώτων υλών: Πρακτικά ζητήματα
Πρόβλημα 1: Ασημένιες ραβδώσεις ή φυσαλίδες στην επιφάνεια του φύλλου
Αυτό είναι ένα κλασικό σημάδι υπερβολικής υγρασίας. Το PS είναι ήπια υγροσκοπικό. Ακόμη και μικρές ποσότητες υγρασίας θα εξατμιστούν σε θερμοκρασίες τήξης, προκαλώντας σημάδια αργύρου στην επιφάνεια ή εσωτερικές φυσαλίδες στο έτοιμο φύλλο.
Λύσεις:
-
Βεβαιωθείτε ότι το σύστημα στεγνώματος λειτουργεί σωστά. Συνιστώμενες συνθήκες στεγνώματος: 75–80°C για 2–3 ώρες.
-
Κατά την επανεκκίνηση μετά από διακοπή λειτουργίας, καθαρίστε το πρώτο μέρος του τήγματος για να αποτρέψετε την είσοδο υλικού μολυσμένου με υγρασία στη μήτρα.
-
Σε περιόδους με υγρασία, παρατείνετε το χρόνο στεγνώματος και παρακολουθείτε τακτικά την περιεκτικότητα σε υγρασία. Το επιδιωκόμενο επίπεδο υγρασίας πρέπει να είναι κάτω από 0,05%.
Πρόβλημα 2: Υποβαθμισμένες μηχανικές ιδιότητες από την υπερβολική χρήση παλινδρόμησης
Η χρήση περιποίησης άκρων και απορριμμάτων είναι ένα αποτελεσματικό μέτρο εξοικονόμησης κόστους, αλλά η επανατριβή υφίσταται θερμική υποβάθμιση με κάθε κύκλο επεξεργασίας, οδηγώντας σε σχάση της αλυσίδας. Αυτό έχει ως αποτέλεσμα εύθραυστα φύλλα με μειωμένη αντοχή στην κρούση.
Λύσεις:
-
Διατηρήστε το περιεχόμενο άλεσης μεταξύ 15% και 25%, προσαρμόζοντας με βάση τις απαιτήσεις του προϊόντος. Για διαφανή φύλλα υψηλής ευκρίνειας, μειώστε περαιτέρω την αναλογία ή αποφύγετε να τα ξαναλείψετε εντελώς.
-
Στεγνώστε και ξεσκονίστε το ξανά πριν τη χρήση για να αποφύγετε τη μόλυνση.
-
Εξετάστε το ενδεχόμενο να προσθέσετε τροποποιητές κρούσης για να αντισταθμίσετε την απώλεια σκληρότητας που προκαλείται από την επανατριβή.
2. Ενότητα Εξώθησης: Κοινά Θέματα και Προσαρμογές
Πρόβλημα 3: Διακύμανση εξόδου που οδηγεί σε ανομοιόμορφο πάχος φύλλου
Αυτό είναι ένα συχνό πρόβλημα στο σύστημα εξώθησης, που συνήθως σχετίζεται με ασταθή ταχύτητα βίδας, ασυνεπή τροφοδοσία ή κυμαινόμενες θερμοκρασίες κάννης.
Βήματα αντιμετώπισης προβλημάτων:
-
Ελέγξτε για "γέφυρα" στη χοάνη τροφοδοσίας (το υλικό κρεμά και δεν ρέει προς τα κάτω). Εγκαταστήστε έναν διακόπτη γέφυρας ή μεταβείτε σε αναγκαστική τροφοδοσία εάν είναι απαραίτητο.
-
Επαληθεύστε τις ρυθμίσεις θερμοκρασίας κατά μήκος της κάννης του εξωθητήρα. Η υπερθέρμανση στη ζώνη τροφοδοσίας μπορεί να προκαλέσει πρόωρη τήξη και ακανόνιστη τροφοδοσία.
-
Εγκαταστήστε μια αντλία τήξης μεταξύ του εξωθητήρα και της μήτρας. Απομονώνει αποτελεσματικά τις διακυμάνσεις της πίεσης παλμών βιδών, εξασφαλίζοντας σταθερή πίεση εισόδου καλουπιού—αυτή είναι μια από τις πιο αποτελεσματικές επενδύσεις για ακρίβεια πάχους.
Πρόβλημα 4: Αποικοδόμηση τήγματος και κιτρίνισμα από υπερβολική θερμοκρασία
Το PS έχει ένα σχετικά στενό παράθυρο επεξεργασίας. Πάνω από τους 240°C, η θερμική αποδόμηση γίνεται σημαντική, εμφανίζοντας κιτρινισμένο τήγμα και μειωμένη διαφάνεια.
Λύσεις:
-
Ρυθμίστε τις θερμοκρασίες κάννης σε μια σταδιακή κλίση από τη ζώνη τροφοδοσίας στη ζώνη μέτρησης, με τη μέγιστη θερμοκρασία να διατηρείται στους 220–230°C.
-
Ελέγξτε την ταχύτητα της βίδας—η υπερβολική διάτμηση από τις υψηλές στροφές προκαλεί ανεπιθύμητη θερμότητα τριβής.
-
Για στάσεις άνω των 15 λεπτών, είτε χαμηλώστε τις θερμοκρασίες της κάννης είτε καθαρίστε το τήγμα για να αποτρέψετε το να καθίσει και να υποβαθμιστεί το υλικό.
3. Die and Calender Control: Βασικά σημεία
Πρόβλημα 5: Σημαντική διακύμανση εγκάρσιου πάχους
Αυτό συνήθως προκύπτει από ακατάλληλη ρύθμιση του χείλους καλουπιού ή ανομοιόμορφη κατανομή θερμοκρασίας τήγματος σε όλο το πλάτος της μήτρας.
Λύσεις:
-
Προσαρμόστε τα κενά των χειλιών με βάση το πάχος του στόχου. Μια κοινή αρχή αντιστάθμισης είναι να ρυθμίσετε το κέντρο ελαφρώς πιο λεπτό από τις άκρες για να αντισταθμίσετε τη συρρίκνωση της άκρης.
-
Βεβαιωθείτε ότι όλες οι ταινίες θέρμανσης καλουπιών λειτουργούν ομοιόμορφα. Οι ανομοιόμορφες θερμοκρασίες καλουπιού προκαλούν ασυνεπείς ρυθμούς ροής τήξης.
-
Για φαρδιά φύλλα, εγκαταστήστε έναν στατικό αναμικτήρα ανάντη της μήτρας για να βελτιώσετε την ομοιομορφία της θερμοκρασίας τήξης σε όλο το πλάτος.
Πρόβλημα 6: Κολλάει υλικό σε ρολά καλέντερ ή σημάδια σε ρολό στο φύλλο
Αυτά τα ελαττώματα επηρεάζουν άμεσα την ποιότητα της επιφάνειας και είναι απαράδεκτα για εφαρμογές διαφανών φύλλων.
Οδηγίες αντιμετώπισης προβλημάτων:
-
Επιθεωρήστε τις επιφάνειες του κυλίνδρου για γρατσουνιές, κοιλώματα ή υπολείμματα. Εκτελέστε γυάλισμα και καθαρισμό ρουτίνας με ειδικά καθαριστικά ρολών.
-
Ελέγξτε προσεκτικά τις θερμοκρασίες τριών κυλίνδρων: συνήθως το επάνω ρολό είναι ελαφρώς πιο ζεστό από το μεσαίο ρολό, με το κάτω ρολό πιο κρύο. Οι ακριβείς ρυθμίσεις εξαρτώνται από το πάχος του φύλλου και την ταχύτητα γραμμής.
-
Εάν χρησιμοποιείτε ένα μέσο απελευθέρωσης ή επίστρωση αντιμπλοκαρίσματος, βεβαιωθείτε ότι εφαρμόζεται ομοιόμορφα. Η υπερβολική εφαρμογή μπορεί να προκαλέσει θολότητα ή μείωση της γυαλάδας της επιφάνειας.
4. Foam PS Sheet: Specific Challenges
Πρόβλημα 7: Χονδροειδής ή ανομοιόμορφη κυτταρική δομή
Για τα αφρισμένα φύλλα PS, η λεπτότητα και η ομοιομορφία των κυττάρων είναι κρίσιμοι δείκτες απόδοσης. Οι χονδρές ή ανομοιόμορφες κυψέλες μειώνουν σημαντικά τη μηχανική αντοχή και τις θερμομονωτικές ιδιότητες.
Βασικά σημεία ελέγχου:
-
Η διασπορά του παράγοντα πυρηνοποίησης (ταλκ) είναι υψίστης σημασίας. Χρησιμοποιήστε εξαιρετικά λεπτό τάλκη (μέγεθος σωματιδίων κάτω από 5μm) και εξασφαλίστε σχολαστική ανάμειξη κατά το στάδιο της σύνθεσης.
-
Ο έλεγχος θερμοκρασίας στον δευτερεύοντα εξωθητήρα (στάδιο ψύξης) είναι ο μοναδικός πιο κρίσιμος παράγοντας για την ποιότητα του αφρού. Οι διακυμάνσεις της θερμοκρασίας πρέπει να διατηρούνται εντός ±1°C.
-
Ελέγξτε τη σταθερότητα της έγχυσης του φουσκωτού. Οι διακυμάνσεις της πίεσης στο σύστημα έγχυσης επηρεάζουν άμεσα την κατανομή του μεγέθους των κυττάρων.
Πρόβλημα 8: Υπερβολική συρρίκνωση σε αφρισμένα φύλλα
Η υπερβολική συρρίκνωση οδηγεί σε μη συμμόρφωση διαστάσεων, ιδιαίτερα αισθητή κατά τη διάρκεια εργασιών θερμοδιαμόρφωσης κατάντη.
Λύσεις:
-
Ρυθμίστε την ταχύτητα ανάσυρσης και την αναλογία εκτόξευσης (BUR). Οι σωστές αναλογίες τραβήγματος προάγουν τον προσανατολισμό των κυττάρων, ο οποίος μειώνει τη μετά τη συρρίκνωση.
-
Αυξήστε ελαφρά τη δόση του παράγοντα πυρηνοποίησης—οι λεπτότερες κυτταρικές δομές συμβάλλουν στην καλύτερη σταθερότητα των διαστάσεων.
-
Διατηρήστε την τάση περιέλιξης μέτρια. Η υπερβολική τάση μπορεί να προκαλέσει συρρίκνωση ερπυσμού ενώ το φύλλο είναι υπό πίεση στο ρολό.
5. Ημερήσια Συντήρηση και Βελτιστοποίηση Παραγωγής
Λίστα ελέγχου τακτικής συντήρησης:
-
Αντικαταστήστε τα πακέτα οθόνης με βάση την άνοδο της αντίθλιψης, όχι μόνο όταν η πίεση γίνεται εξαιρετικά υψηλή. Καθιερώστε ένα σταθερό πρόγραμμα αντικατάστασης για συνέπεια.
-
Τραβάτε περιοδικά τη βίδα και επιθεωρείτε την κάννη για φθορά. Οι φθαρμένες βίδες μειώνουν σημαντικά την ικανότητα πλαστικοποίησης και την ποιότητα εξόδου.
-
Τα ρουλεμάν ρολού καλαντέρ και οι αλυσίδες μετάδοσης κίνησης συχνά παραβλέπονται τα σημεία φθοράς. Λιπάνετε τακτικά και ελέγχετε την παραλληλία του ρολού.
Συμβουλές ενεργειακής απόδοσης:
-
Χαμηλότερα σημεία ρύθμισης θερμοκρασίας κάννης όπου το επιτρέπει η ποιότητα πλαστικοποίησης. Κάθε μείωση κατά 5°C μπορεί να εξοικονομήσει περίπου 3–5% στην κατανάλωση ενέργειας.
-
Μονώστε τα βαρέλια του εξωθητή για να ελαχιστοποιήσετε την απώλεια θερμότητας στο περιβάλλον.
-
Τρίψτε το τελείωμα των άκρων στο διαδίκτυο όπου είναι δυνατόν για να αποφύγετε την επαναθέρμανση των ψυχμένων απορριμμάτων.
Σταθερή λειτουργία του αΓραμμή εξώθησης φύλλου PSεξαρτάται από την ακριβή παρακολούθηση της κατάστασης του εξοπλισμού και τη συνεχή βελτιστοποίηση της διαδικασίας. Στην πράξη, τα περισσότερα προβλήματα ποιότητας δεν προέρχονται από ελαττώματα εξοπλισμού αλλά από λειτουργικές λεπτομέρειες και περιβαλλοντικές αλλαγές. Οι ομάδες παραγωγής ενθαρρύνονται να διατηρούν λεπτομερή αρχεία καταγραφής παραμέτρων διαδικασίας, συσχετίζοντας κάθε προσαρμογή με την ποιότητα του προϊόντος που προκύπτει. Με την πάροδο του χρόνου, αυτό γίνεται το πιο πολύτιμο εγχειρίδιο αναφοράς για συγκεκριμένες εγκαταστάσεις—πολύ πιο χρήσιμο από οποιονδήποτε γενικό οδηγό λειτουργίας.
Αποστολή Ερώτησης
X
Χρησιμοποιούμε cookies για να σας προσφέρουμε καλύτερη εμπειρία περιήγησης, να αναλύσουμε την επισκεψιμότητα του ιστότοπου και να εξατομικεύσουμε το περιεχόμενο. Χρησιμοποιώντας αυτόν τον ιστότοπο, συμφωνείτε με τη χρήση των cookies από εμάς.
Πολιτική Απορρήτου