- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Η παγκόσμια αγορά εξοπλισμού στεγανοποίησης TPE επιταχύνεται — η γραμμή παραγωγής σας συμβαδίζει;
Τα waterstops TPE (θερμοπλαστικό ελαστομερές) αντικαθιστούν το PVC και το καουτσούκ με ετήσιο ρυθμό ανάπτυξης 6,8%, λόγω των επενδύσεων σε υποδομές στη Μέση Ανατολή, τη Νοτιοανατολική Ασία και τη Λατινική Αμερική. Ταυτόχρονα, οι στεγανοποιήσεις διείσδυσης σωλήνων - το παραβλεφμένο έργο κάθε έργου σήραγγας, φράγματος και υπογείου - σημειώνουν αύξηση παραγγελιών 12-15% από έτος σε έτος στο Alibaba.com για μπότες σωλήνων EPDM και TPE με έγχυση.
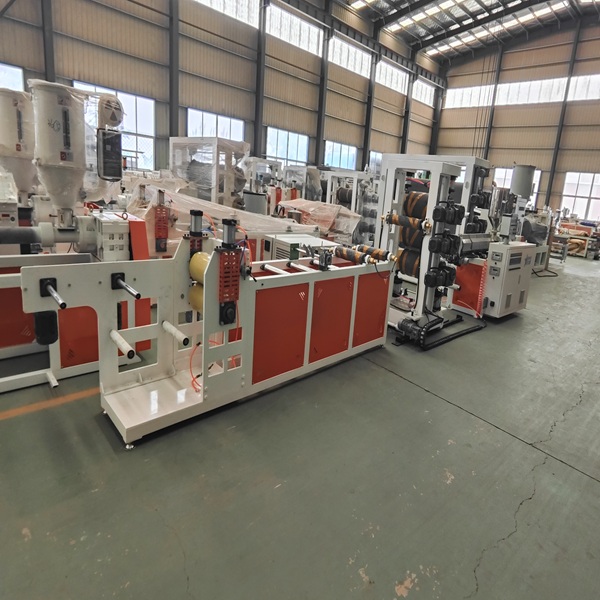
Για τους κατασκευαστές, τα μαθηματικά είναι απλά: μια αποκλειστική γραμμή εξώθησης TPE Waterstop σε συνδυασμό με μια μηχανή χύτευσης σφράγισης διείσδυσης σωλήνων καλύπτει και τα δύο άκρα της αλυσίδας εφοδιασμού στεγανοποίησης κατασκευών. Δείτε πώς μοιάζει μια ρύθμιση έτοιμη για το 2025.
1. Γιατί κερδίζουν τα TPE Waterstops
Το TPE προσφέρει τρία πλεονεκτήματα που δεν μπορούν να ταιριάξουν το PVC και το EPDM:
| Ιδιοκτησία |
PVC |
Καουτσούκ EPDM |
TPE |
| Ανακυκλωσιμότητα |
✗ |
✗ |
✓ 100% ανακυκλώσιμο |
| Εύρος θερμοκρασίας |
-10°C έως 60°C |
-40°C έως 120°C |
-50°C έως 130°C |
| Ελαστική ανάκτηση |
60–70% |
85–90% |
>95% |
| Δυνατότητα συγκόλλησης επί τόπου |
Περιωρισμένος |
Δύσκολος |
✓ Συγκολλήσιμο με θερμό αέρα |
| Πυκνότητα (g/cm³) |
1,35–1,45 |
1.15–1.30 |
0,89–1,10 |
| Αποτύπωμα άνθρακα (kg CO₂/kg) |
2,5–3,0 |
3,5–4,0 |
1,8–2,2 |
Κατώτατη γραμμή:Ο καθορισμός των waterstops TPE μειώνει το βάρος του υλικού κατά 20–25% έναντι του PVC, ενώ παρέχει μεγαλύτερη θερμική ανοχή. Για τους πελάτες σας — εργολάβους κατασκευών — αυτό μεταφράζεται άμεσα σε χαμηλότερο κόστος εφοδιαστικής και λιγότερες επιτόπιες αστοχίες αρμών.
Προδιαγραφές εξοπλισμού που έχουν σημασία
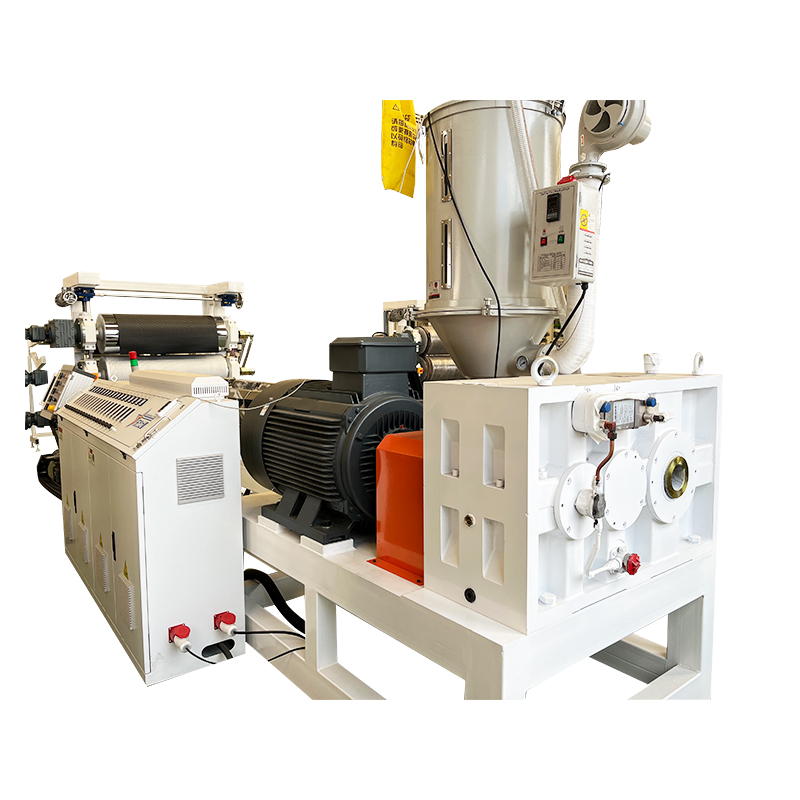
Μια 2026-έτοιμη γραμμή εξώθησης TPE Waterstop θα πρέπει να περιλαμβάνει:
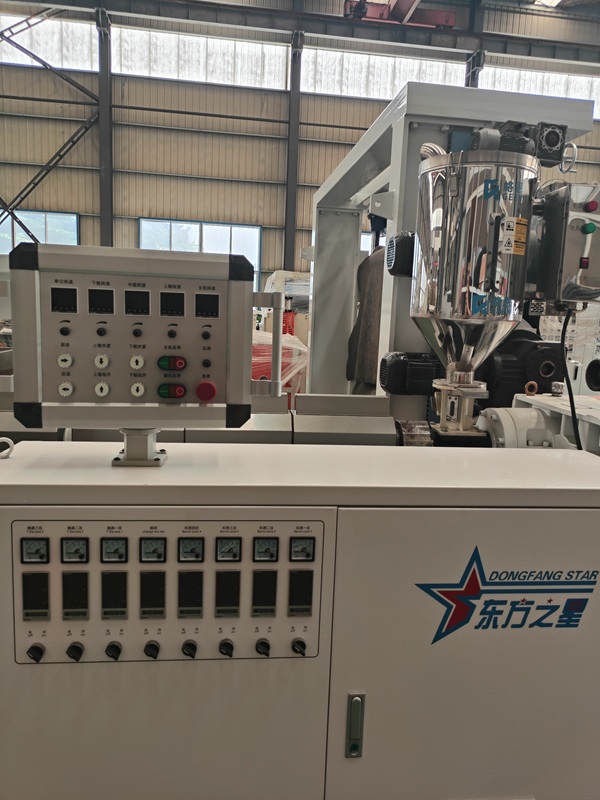
Εξωθητήρας διπλού κοχλία— Ανεξάρτητος έλεγχος θερμοκρασίας 12 ζωνών (ακρίβεια ±1,5°C), κρίσιμος για το στενό παράθυρο επεξεργασίας του TPE
Προσαρμοσμένη αρθρωτή κεφαλή μήτρας— υποστηρίζει 3+ προφίλ waterstop (κεντρικός λαμπτήρας, αλτήρας, επίπεδος με νευρώσεις) χωρίς πλήρη αντικατάσταση καλουπιού. μειώνει το κόστος εργαλείων κατά 30-40%
Δεξαμενή βαθμονόμησης κενού πολλαπλών σταδίων— 6 μέτρα αποτελεσματικό μήκος ψύξης με έλεγχο θερμοκρασίας νερού κλειστού βρόχου
Μεταφορά με σερβομηχανισμό— ±0,05% σταθερότητα ταχύτητας, συγχρονισμένη με την έξοδο εξωθητή
Αυτόματη περιέλιξη πηνίου— Το τύλιγμα ελεγχόμενης τάσης μειώνει την εργασία κατά 1 χειριστή ανά βάρδια
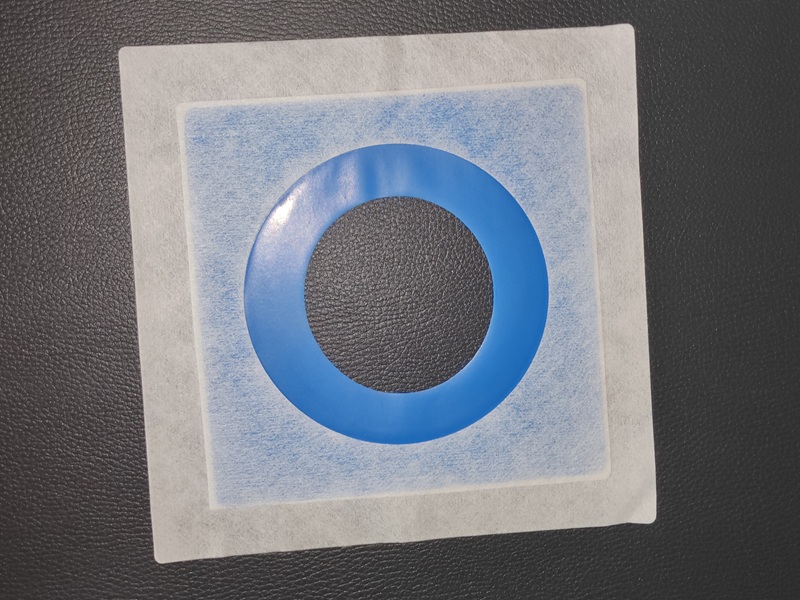
2. Σφραγίδες διείσδυσης σωλήνων — Ο κινητήρας ανάπτυξης που παραβλέπεται
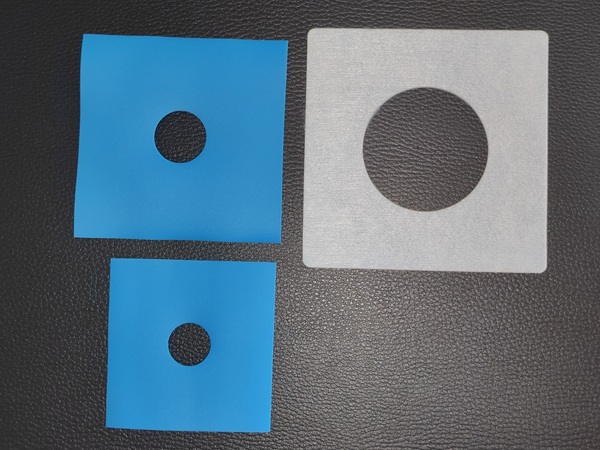
Ενώ τα waterstops οδηγούν συμβόλαια υποδομής μεγάλης κλίμακας, οι σφραγίδες διείσδυσης σωλήνων (μπότες σωλήνων, χιτώνια που αναβοσβήνουν σωλήνες) αντιπροσωπεύουν ένα τμήμα υψηλού περιθωρίου κέρδους, υψηλής επαναλαμβανόμενης παραγγελίας. Κάθε σωλήνας που διέρχεται από σκυρόδεμα — από σωλήνες συντήρησης 50 mm έως αγωγούς αποστράγγισης 800 mm — απαιτεί αδιάβροχη στεγανοποίηση.
Στιγμιότυπο αγοράς
| Προϊόν |
Υλικό |
Εύρος διαμέτρου |
Μέσος όρος Παραγγελία Ποσ |
Μικτό Περιθώριο |
| Μικρή μπότα σωλήνα |
EPDM / TPE |
50–110 mm |
5.000–20.000 τεμ |
35–45% |
| Μπότα μεσαίου σωλήνα |
EPDM / PVC |
125–250 χλστ |
2.000–5.000 τεμ |
40–50% |
| Μεγάλη σφράγιση διείσδυσης |
EPDM / Σιλικόνη |
300–800 mm |
500–2.000 τεμ |
45–55% |
| Προσαρμοσμένη σφραγίδα |
TPE / EPDM |
Ανά προδιαγραφή |
1.000–10.000 τεμ | 50–60% |
Γλυκό σημείο εξοπλισμού: Οι μηχανές χύτευσης με έγχυση με δύναμη σύσφιξης 200–500 τόνων καλύπτουν το 90% των εμπορικών σειρών διαμέτρων, ενώ διατηρούν 15–25 δευτερόλεπτα κύκλους για ενώσεις EPDM. Στόχος όγκος έγχυσης: 800–1.200 cm³, αναλογία L/D βίδας 20:1 για βέλτιστη πλαστικοποίηση EPDM.
3. Τρία χαρακτηριστικά που διαχωρίζουν τον εξοπλισμό του 2025 από τις γραμμές παλαιού τύπου
① Υλική Ευελιξία — Μετρήθηκε με Χρόνο Αλλαγής
Μια γραμμή που εναλλάσσεται μεταξύ TPE, PVC και EPDM με αλλαγή <4 ωρών πολλαπλασιάζει την αγορά με δυνατότητα διευθυνσιοδότησης. Αναζητώ:
- Συνδέσεις κεφαλής μήτρας ταχείας σύσφιξης (όχι βιδωμένες)
- Σχεδιασμός τμηματικής βίδας για γρήγορο καθαρισμό υλικού
- Τροφοδοσία διπλής χοάνης με αυτόματη εναλλαγή
Γεγονός: Οι κατασκευαστές που εκτελούν γραμμές πολλαπλών υλικών λαμβάνουν 2,3 φορές περισσότερες RFQ σε σύγκριση με τους ανταγωνιστές ενός υλικού.
② Επίπεδο αυτοματισμού — Μετράται με ανθρώπινο δυναμικό ανά βάρδια
| Βαθμίδα αυτοματισμού |
Χειριστές / Shift |
Ποσοστό σκραπ |
Τυπική περίοδος απόδοσης επένδυσης (ROI). |
| Εγχειρίδιο (παλαιού τύπου) |
4–5 |
8–12% |
— |
| Ημιαυτόματο (βασικό PLC) |
2–3 |
5–8% |
14-18 μηνών |
| Full-auto (servo + PLC) |
1–2 |
2–4% |
10-12 μηνών |
Το άλμα από ημιαυτόματο σε πλήρες αυτόματο μειώνει το ετήσιο κόστος σκραπ κατά περίπου 18.000$–25.000$ για μια γραμμή παραγωγής 1.200 τόνων/έτος — ουσιαστικά αυτοχρηματοδοτώντας την αναβάθμιση αυτοματισμού.
③ Σχεδιασμός κεφαλής καλουπιού — Μετρήθηκε με το κόστος αλλαγής προφίλ
Οι αρθρωτές κεφαλές μήτρας εξοικονομούν $8.000–$15.000ανά yαυτί σε σετ μήτρας και 15–20επαγγελματίαςδιοχέτευσηημέρεςΆννασυνήθως. Για προοπτική: μια παραδοσιακή σταθερή κεφαλή μήτρας απαιτεί 4–6 ώρες ανά αλλαγή προφίλ. Τα αρθρωτά συστήματα ολοκληρώνουν τη μετάβαση σε λιγότερο από 45 λεπτά.
Αποστολή Ερώτησης
X
Χρησιμοποιούμε cookies για να σας προσφέρουμε καλύτερη εμπειρία περιήγησης, να αναλύσουμε την επισκεψιμότητα του ιστότοπου και να εξατομικεύσουμε το περιεχόμενο. Χρησιμοποιώντας αυτόν τον ιστότοπο, συμφωνείτε με τη χρήση των cookies από εμάς.
Πολιτική Απορρήτου